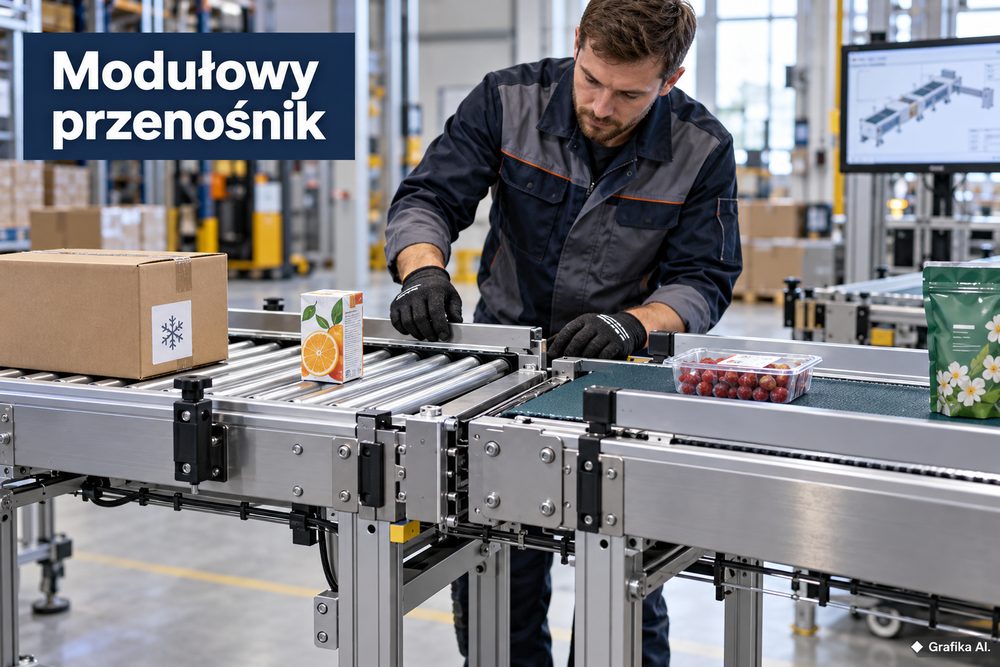
Sezonowa zmiana asortymentu najczęściej ujawnia słabe miejsca przenośnika nie na środku taśmy, lecz na styku dwóch modułów. Produkt, który wiosną przechodził bez problemu, jesienią zaczyna się klinować, obracać albo wpadać w szczelinę. Powód bywa banalny: nowe opakowanie jest krótsze, ma bardziej miękkie dno albo środek ciężkości przesunięty o kilka centymetrów.
Dlatego przenośnika modułowego nie warto projektować wyłącznie pod aktualny karton czy pojemnik. W punktach łączenia trzeba z góry ustalić dopuszczalną szczelinę, tolerancję wysokości, sposób przekazywania produktu między napędami oraz zakres regulacji mechanicznej. To właśnie te parametry decydują później, czy zmiana asortymentu potrwa godzinę, cały dzień czy skończy się dorabianiem nowych elementów na hali.
Szczelina między modułami musi wynikać z najmniejszego produktu, a nie z wygody montażu
Najbardziej oczywistym parametrem punktu łączenia jest przerwa pomiędzy powierzchniami transportowymi. Jednocześnie to jeden z częściej bagatelizowanych wymiarów. Kilkanaście czy kilkadziesiąt milimetrów nie robi większego wrażenia przy kartonie o długości 600 mm. Przy saszetce, małym pudełku albo niestabilnym opakowaniu staje się już poważnym problemem.
Podstawowa zasada jest prosta: im krótszy i bardziej podatny na odkształcenie produkt, tym mniejsza powinna być niepodparta przestrzeń między przenośnikami. Nie istnieje jednak jedna uniwersalna wartość, którą można wpisać do każdego projektu.
Przykład z praktyki: linia przez większość roku transportuje kartony o podstawie 400 × 300 mm, natomiast przed świętami pojawia się seria pudełek o podstawie 160 × 100 mm. Szczelina 40 mm między dwoma przenośnikami rolkowymi może być zupełnie nieistotna dla dużego kartonu, ale przy małym pudełku wyraźnie zwiększa ryzyko przechylenia. Jeszcze gorzej zachowa się opakowanie z miękkiej tektury z ciężkim produktem umieszczonym przy jednej krawędzi.
Przy ocenie połączenia trzeba sprawdzić przede wszystkim:
-
najmniejszy wymiar podstawy produktu w kierunku transportu,
-
sztywność dna opakowania,
-
położenie środka ciężkości,
-
średnicę rolek albo wałków końcowych,
-
rzeczywistą szczelinę pomiędzy punktami podparcia,
-
prędkość transportu,
-
różnicę prędkości między sąsiednimi odcinkami.
Dla małych produktów często stosuje się rolki lub wałki końcowe o mniejszej średnicy, płytki transferowe albo dodatkowe rolki podporowe. Każde z tych rozwiązań ma cenę.
Płytka transferowa jest prosta i tania konstrukcyjnie, ale produkt przez moment ślizga się zamiast jechać. Przy lekkich kartonikach nie stanowi to zwykle problemu. Przy miękkich opakowaniach, tackach albo produktach o dużym tarciu może dochodzić do zatrzymywania i spiętrzania.
Małe rolki transferowe ograniczają tarcie, lecz wymagają większej precyzji wykonania oraz czyszczenia. Resztki etykiet, folii stretch czy pył potrafią unieruchomić niewielką rolkę znacznie szybciej niż standardowy wał transportowy.
Osobną kwestią jest różnica wysokości między modułami. Nawet 3–5 mm uskoku może być nieistotne przy ciężkiej skrzynce, a problematyczne przy niskim kartoniku. Szczególnie źle działa próg skierowany przeciwnie do kierunku ruchu: przednia krawędź produktu uderza wtedy w sąsiedni moduł zamiast płynnie na niego wjechać.
Jeżeli linia ma obsługiwać kilka sezonowych formatów, rozsądniej przewidzieć regulację wysokości już na etapie konstrukcji niż później podkładać pod ramy przypadkowe podkładki. Regulowane stopy, zakres regulacji uchwytów transferu i powtarzalne punkty bazowania kosztują mniej niż każdorazowe ustawianie odcinków metodą prób.
Nie należy natomiast dążyć do minimalnej szczeliny za wszelką cenę. Między elementami ruchomymi musi pozostać przestrzeń wynikająca z konstrukcji napędu, ugięcia, tolerancji wykonania oraz wymagań bezpieczeństwa. Złącze pracujące poprawnie na pustej linii może zacząć ocierać po nagrzaniu albo pod obciążeniem. Projektowanie odstępu „na zero” jest więc pozorną oszczędnością.
Mechaniczne połączenie modułów powinno pozwalać na regulację, ale nie może pozwalać na przypadkowe ustawienie
Modułowość ma sens wtedy, gdy odcinki można rzeczywiście zamienić, wysunąć albo przestawić bez wielogodzinnego osiowania całej linii. Paradoks polega na tym, że zbyt duża swoboda regulacji również jest błędem.
Jeżeli po każdej sezonowej zmianie operator musi ręcznie ustawić wysokość, odległość, równoległość prowadnic i wzajemne położenie ram, przenośnik jest rozbieralny, ale nie jest naprawdę modułowy.
W dobrze przygotowanym połączeniu powinny istnieć dwa poziomy regulacji:
-
regulacja serwisowa, pozwalająca podczas uruchomienia ustawić geometrię,
-
powtarzalne pozycjonowanie używane przy kolejnych zmianach konfiguracji.
Drugi element jest szczególnie istotny. Otwory fasolkowe umożliwiają łatwe ustawienie konstrukcji, ale jeżeli są jedynym punktem odniesienia, przy każdej zmianie trzeba ponownie mierzyć położenie. Lepszy układ wykorzystuje dodatkowo kołki ustalające, ograniczniki mechaniczne, tuleje centrujące albo oznaczone pozycje nastaw.
Przykład: linia pakująca przez dziewięć miesięcy pracuje z modułem kontrolnym i przenośnikiem odbiorczym ustawionym w jednej osi. Na trzy miesiące dokładany jest moduł etykietujący o długości 1,5 m. Jeżeli każdy segment stoi wyłącznie na kółkach i jest łączony czterema śrubami, wymiana wygląda łatwo tylko na rysunku.
W praktyce po wstawieniu dodatkowego segmentu trzeba ustawić:
-
wysokość powierzchni transportowej,
-
wzajemną odległość modułów,
-
równoległość osi,
-
prowadnice boczne,
-
czujniki obecności produktu,
-
często również przewody elektryczne i pneumatyczne.
Jeżeli konstruktor przewidział mechaniczne punkty bazowe, ustawienie można odtworzyć bez wielokrotnego mierzenia. Jeżeli ich zabrakło, kilkumilimetrowe błędy kolejnych modułów zaczynają się sumować.
Ma to znaczenie szczególnie przy przenośnikach taśmowych. Osie segmentów przesunięte względem siebie o kilka milimetrów mogą wymuszać boczny ruch produktu. Przy wysokim kartonie jest to irytujące. Przy butelce, pojemniku kosmetycznym albo produkcie ustawionym pionowo może zakończyć się przewróceniem.
Dla linii często rekonfigurowanej dobrze sprawdzają się również szybkozłącza mechaniczne i elektryczne. Nie oznacza to jednak, że każdą śrubę należy zastępować dźwignią zaciskową. Elementy przenoszące większe obciążenia albo odpowiadające za zachowanie geometrii konstrukcji powinny pozostać zabezpieczone w sposób odporny na przypadkowe poluzowanie.
Szybkozłącze ma sens w miejscu, które rzeczywiście rozłącza się kilka lub kilkanaście razy w roku. Jeżeli moduł demontowany jest raz na pięć lat, klasyczne połączenie śrubowe jest zwykle prostsze, tańsze i pewniejsze.
Trzeba też spojrzeć na połączenie od strony pracownika utrzymania ruchu. Nakrętka dostępna wyłącznie od strony ściany, śruba wymagająca dwóch kluczy albo przewód prowadzony przez środek konstrukcji szybko zamieniają pozornie prostą zmianę modułu w mały remont. Dostęp serwisowy powinien być elementem projektu złącza, nie dodatkiem sprawdzanym po uruchomieniu.
Sterowanie i napęd trzeba rozdzielić tak, aby dołożenie modułu nie wymagało przebudowy połowy linii
Mechaniczne dopasowanie segmentów to dopiero połowa problemu. Moduł wstawiony pomiędzy dwa działające przenośniki potrzebuje jeszcze zasilania, sygnałów bezpieczeństwa, sterowania i poprawnej synchronizacji prędkości.
Najczęstszy błąd pojawia się wtedy, gdy całą linię projektuje się jak jedną stałą maszynę, a dopiero później pojawia się pomysł sezonowego dokładania fragmentów. Jeden przewód silnikowy prowadzony przez trzy segmenty albo czujniki podłączone bezpośrednio do centralnej szafy utrudniają każdą późniejszą zmianę.
Jeżeli moduły mają być rzeczywiście wymienne, warto tworzyć wyraźne granice elektryczne odpowiadające granicom mechanicznym. W praktyce oznacza to lokalne puszki połączeniowe, opisane złącza i jednoznaczny podział sygnałów.
Nie chodzi przy tym o maksymalne rozdrobnienie instalacji. Każde dodatkowe złącze jest kolejnym miejscem, w którym mogą pojawić się luzy, zabrudzenie albo uszkodzenie mechaniczne. Potrzebny jest rozsądny kompromis.
Przykład: dwa przenośniki taśmowe pracują standardowo z prędkością 20 m/min. W sezonie pomiędzy nimi pojawia się moduł kontrolny, który ze względu na sposób pracy może transportować produkt maksymalnie z prędkością 14 m/min. Pozostawienie pozostałych segmentów na 20 m/min może powodować napływanie produktu szybciej, niż środkowy odcinek potrafi go odprowadzić.
Jeżeli produkty wjeżdżają pojedynczo z dużymi odstępami, różnica może zostać pochłonięta przez naturalne bufory. Przy ciągłym strumieniu powstanie spiętrzenie.
Różnicę można zobaczyć na prostym przykładzie. Produkt ma w kierunku ruchu 300 mm długości, a średnia przerwa pomiędzy kolejnymi sztukami wynosi 150 mm. Jedna sztuka zajmuje więc około 0,45 m długości strumienia.
Przy 20 m/min teoretyczny przepływ wynosi około:
20 / 0,45 ≈ 44 szt./min.
Przy 14 m/min:
14 / 0,45 ≈ 31 szt./min.
Środkowy moduł ma więc przepustowość niższą o około 13 sztuk na minutę. Przy nieprzerwanym dopływie bufor mieszczący 20 produktów zapełni się w mniej więcej półtorej minuty. Sama mechaniczna możliwość wstawienia odcinka nie oznacza więc, że linia zachowa dotychczasową wydajność.
Przy projektowaniu trzeba ustalić:
-
czy każdy moduł ma własny napęd,
-
które przenośniki muszą pracować synchronicznie,
-
jak zachowa się linia po zatrzymaniu jednego segmentu,
-
gdzie produkt może być buforowany,
-
czy czujniki wykrywają zapełnienie strefy przed węższym gardłem,
-
w jaki sposób nowy moduł zostanie włączony do obwodu bezpieczeństwa,
-
czy operator musi zmieniać parametry na panelu HMI.
Szczególnie istotna jest synchronizacja dwóch sąsiednich odcinków. Jeżeli przenośnik odbierający pracuje szybciej, powstaje odstęp między produktami. Czasem właśnie o to chodzi, na przykład przed systemem wizyjnym. Jeżeli pracuje wolniej, produkty będą się zbliżały i mogą zacząć na siebie naciskać.
Przy delikatnych opakowaniach różnica kilku metrów na minutę potrafi być bardziej problematyczna niż sama szczelina mechaniczna.
Dlatego już przy budowie pierwszej wersji linii dobrze jest określić interfejs modułu: wysokość roboczą, szerokość transportową, dopuszczalne gabaryty, sposób mocowania, przyłącza elektryczne, podstawowe sygnały sterujące i zakres prędkości. Późniejsze dokupienie elementu jest wtedy znacznie prostsze, bo wiadomo, z czym nowy segment musi być zgodny.
Elementy mechaniczne i wyposażenie przeznaczone do budowy lub rozbudowy takich układów można porównywać również w wyspecjalizowanych sklepach technicznych.
Więcej informacji na: https://sklep.movlink.pl
Najdroższym błędem jest natomiast zakładanie, że wystarczy doprowadzić zasilanie do nowego przenośnika. Połączenie modułów wpływa również na funkcje bezpieczeństwa całej maszyny. Jeżeli zatrzymanie awaryjne jednego odcinka nie zatrzymuje segmentu poprzedzającego, produkt może nadal być podawany w miejsce, w którym wykonywana jest interwencja.
Granice stref bezpieczeństwa i reakcje na zatrzymanie trzeba więc zdefiniować przed wykonaniem instalacji. Nie powinny powstawać dopiero podczas pierwszej sezonowej przebudowy.
FAQ
Jak mała powinna być szczelina między dwoma przenośnikami?
Nie istnieje jedna poprawna wartość dla wszystkich linii. Szczelinę trzeba dobrać do najmniejszego produktu, konstrukcji jego dna, średnicy wałków końcowych i sposobu transferu. Dla niewielkich opakowań zwykle dąży się do wartości liczonych w pojedynczych lub kilkunastu milimetrach, ale rzeczywiste minimum ogranicza konstrukcja przenośnika i wymagane luzy ruchowe.
Czy każdy moduł powinien mieć osobny napęd?
Nie. Osobny napęd daje większą niezależność i ułatwia zmianę prędkości poszczególnych stref, ale zwiększa koszt, liczbę falowników lub sterowników oraz liczbę elementów wymagających serwisu. Przy dwóch segmentach, które zawsze pracują razem z identyczną prędkością, wspólny układ napędowy może być rozsądniejszy.
Czy przenośniki ustawione na kołach jezdnych wystarczą do częstych zmian konfiguracji?
Koła ułatwiają przemieszczanie, ale nie gwarantują powtarzalnego ustawienia. Przy częstych zmianach potrzebne są dodatkowo punkty bazowania, ograniczniki albo elementy centrujące. Bez nich po każdym przestawieniu trzeba ponownie ustawiać wysokość oraz geometrię modułu.
Czy różnica kilku milimetrów wysokości między modułami naprawdę ma znaczenie?
Dla dużych, sztywnych kartonów często niewielkie. Dla małych pudełek, tacek, saszetek i wysokich produktów kilka milimetrów może powodować uderzenie przednią krawędzią, zmianę orientacji albo przewrócenie. Najgorszy jest uskok tworzący próg w kierunku ruchu produktu.
Co sprawdzić przed zamówieniem dodatkowego modułu przenośnika?
Najpierw trzeba zebrać rzeczywiste parametry wszystkich produktów sezonowych: minimalny i maksymalny wymiar podstawy, masę, rodzaj dna, środek ciężkości oraz wymaganą przepustowość. Dopiero później dobiera się szerokość przenośnika, transfer, napęd i sposób łączenia.
Pierwszym krokiem nie powinien więc być wybór kolejnego przenośnika z katalogu. Najpierw zmierz najmniejszy i najbardziej problematyczny produkt, a następnie sprawdź na istniejącej linii trzy wartości: rzeczywistą szczelinę między modułami, różnicę wysokości powierzchni transportowych i prędkość obu odcinków. Jeżeli któreś z tych parametrów jest ustalane za każdym razem „na oko”, właśnie ten błąd należy usunąć przed kolejną sezonową zmianą asortymentu.
